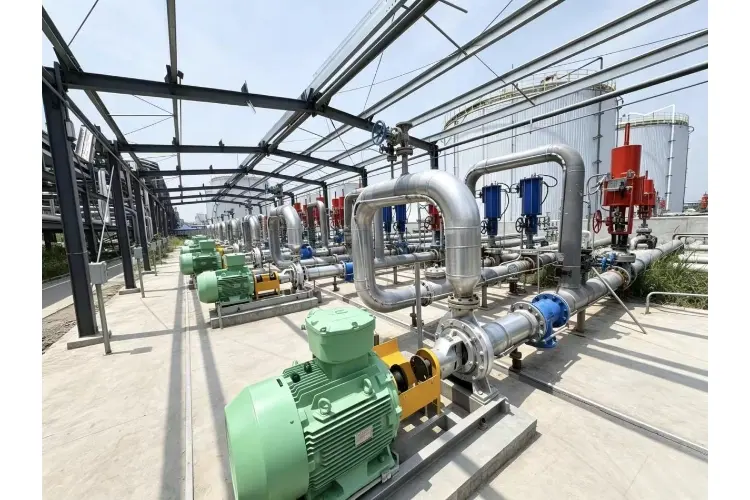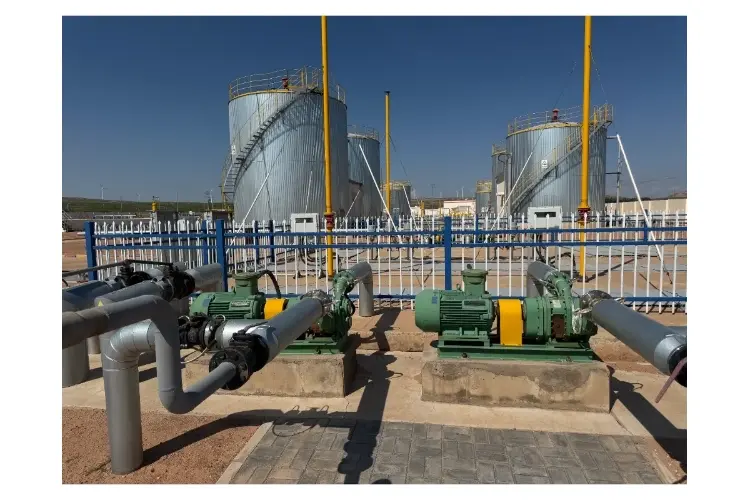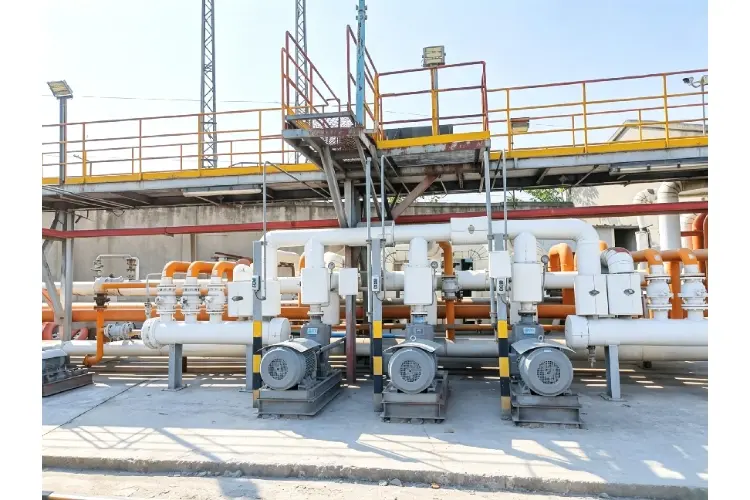
Proyecto de bombeo de aguas residuales para un complejo de refinería petroquímica.
Fecha de lanzamiento: 22/09/2026
Condiciones de funcionamiento
El medio de tratamiento consiste en aguas residuales industriales mixtas procedentes del parque industrial, que contienen pequeñas cantidades de residuos ácidos y alcalinos, partículas finas de arena, sólidos en suspensión y trazas de aceite. La temperatura de funcionamiento oscila entre la temperatura ambiente y los 55 °C.
La bomba se utiliza para la transferencia continua de aguas residuales desde el tanque de recolección al tanque de tratamiento biológico. El medio es propenso a la adherencia y la acumulación de sedimentos, mientras que las partículas sólidas pueden provocar el desgaste de la bomba. El equipo debe operar de forma continua las 24 horas del día, lo que exige una alta fiabilidad y resistencia a la obstrucción.
Equipos seleccionados
Bomba centrífuga química Guotai
La bomba cuenta con piezas en contacto con el fluido fabricadas en acero inoxidable 304 y un impulsor de amplio flujo con sistema antiobstrucción. Está equipada con un sello mecánico de aleación dura de alta calidad, un manguito de eje extendido resistente al desgaste y una estructura independiente de refrigeración y protección.
Esta configuración es adecuada para el transporte de aguas residuales que contienen impurezas en suspensión y componentes ligeramente corrosivos.
Resultados de la aplicación
Tras su puesta en marcha, el impulsor anticolisión de amplio paso minimizó eficazmente la acumulación y el bloqueo de impurezas, lo que permitió un transporte continuo y fiable de aguas residuales a largo plazo sin interrupción del flujo ni reducción apreciable del mismo.
Los componentes en contacto con el fluido, fabricados en acero inoxidable, y su diseño resistente al desgaste, soportan eficazmente la corrosión y la erosión por partículas. El sello mecánico funciona de manera fiable, eliminando filtraciones y fugas de agua.
El período de funcionamiento estable y continuo se ha extendido a más de 12 meses, lo que reduce significativamente las paradas no planificadas, la frecuencia de mantenimiento y los costos operativos. Al no presentar fugas visibles durante su funcionamiento, el sistema permite un funcionamiento estable, continuo y a plena carga del sistema de tratamiento de aguas residuales del parque industrial.